-

+86-13404286222
-


지금 문의하십시오
+86-13404286222
지금 문의하십시오
대답은 모든 경우에 적용되는 일률적인 경로가 아닙니다. 중장비 장비의 경우 단조 부품은 고주기 피로 및 충격 부하 부품에 대해 최고의 강도 대 비용 비율을 제공합니다. 형상이 복잡하거나 툴링 비용을 충분한 양으로 상각할 수 있는 경우 주조 부품이 승리합니다. 용접 제작은 대형 조립품과 소량 유지보수 부품을 위한 유일한 경제적인 옵션이 되었습니다. 선택 기준은 재료 자체가 아니라 형상, 하중 스펙트럼 및 배치 크기의 조합입니다.
이러한 맥락에서 강도 대 비용 비율은 재료, 툴링, 가공, 검사 및 운송을 포함하여 총 제조 비용 단위당 달성되는 기능적 기계적 성능을 의미합니다.
작업 현장 비교는 피로 내구성, 부품 비용, 설계 자유도라는 세 가지 숫자로 시작됩니다. 단일 경로가 세 가지 모두를 이길 수는 없습니다. 단조는 피로 강도가 우수하지만 툴링 및 가공 비용이 더 높습니다. 주조는 가장 넓은 기하학적 자유도와 가장 낮은 부품 가격을 제공하지만 피로 내구성은 일반적으로 낮습니다. 용접은 단일 단조 또는 주조에 비해 너무 큰 부품을 제작할 수 있는 그 사이에 위치하지만 서비스 수명을 제한할 수 있는 용접 영역이 발생합니다.
| 속성 | 단조 | 캐스트 | 용접 제작 |
| 상대 피로 강도 | 높음 | 기준선 | 중간 |
| 상대적 부품 비용 | 높음est | 최저 | 중간 |
| 가장 경제적인 배치 | 10-100개 조각 | 500개 | 1-10개 |
| 재료 수율 | 60-75% | 85-90% | 80-85% |
테이블은 출발점이다. 실제 결정에는 항상 부하 스펙트럼과 배치 크기가 관련됩니다. 5톤짜리 주조 하우징을 단조할 수는 있지만, 부피가 아주 크지 않으면 툴링 비용이 터무니없을 것입니다. 이것이 바로 비용 대비 강도 비율이 재료별로 평가되는 것이 아니라 부품별로 평가되는 이유입니다.
유전 분출 방지 본체의 경우 안전이 중요하며 고압 밀폐 구조로 되어 있어 주조 본체가 더 저렴하더라도 단조 본체가 지정되는 경우가 많습니다. 주조품의 고유한 결함 위험, 특히 압력 하에서 성장할 수 있는 작은 공극으로 인해 단조는 압력 함유 장비에 선호되는 경로입니다.
단조는 부품이 반복 하중, 충격 하중 또는 높은 굽힘 응력을 견뎌야 하는 경우 가장 경제적인 방법입니다. 폐쇄 다이 단조 공정은 입자 흐름을 부품 윤곽선과 정렬하여 주조 형태의 동일한 합금보다 더 높은 피로 한계를 생성합니다.
40CrNiMo 강철 기어의 경우 업계 경험에 따르면 단조 및 공냉식 조건에서는 일반적으로 피로 한계가 560-600MPa인 반면, 주조 및 열처리 시 동일한 합금의 경우 430-470MPa입니다. 25~30%의 개선은 부품이 수백만 번의 로드 사이클을 겪을 때 툴링 비용을 정당화합니다.
재료 가족은 프로세스만큼 중요합니다. 이중 스테인리스강 2205와 인코넬 718과 같은 니켈 합금은 해양 및 석유화학 응용 분야에서 강도와 내식성을 결합하기 위해 일반적으로 단조됩니다.
 복잡한 금속 부품의 단조 및 주조 서비스 단조와 주조 사이의 선택은 부품의 복잡성과 부피에 따라 달라집니다. 단조는 강도와 입자 흐름을 제공하는 반면, 주조는 내부 공동이 있는 거의 그물 형태를 생성하여 가공 및 툴링 비용을 절감합니다. 제품보기 →
주조는 부품 형상이 복잡하거나 내부 공동이 필요하거나 생산량이 툴링 상환을 허용하는 경우 비용 대비 장점이 있는 리더입니다. 거의 순 모양을 생산하는 능력은 단일의 가장 큰 비용 동인입니다.
예를 들어 대형 압축기 실린더 하우징은 단조 공정으로 광범위한 기계 가공 없이는 내부 포팅과 리브를 생성할 수 없기 때문에 거의 항상 주조됩니다. 85-90%의 재료 활용으로 시작하는 주조는 고체 단조에 비해 사전 가공 볼륨을 최대 40%까지 줄입니다.
주조 부품은 비파괴 테스트에서 규율을 요구합니다. 수축 다공성, 가스 공극 및 분리는 게이트 설계를 통해 제어되어야 하며 자분 또는 초음파 검사를 통해 검증되어야 합니다. 주조 부품의 강도는 주조 품질에 따라 결정됩니다.
 캐스트ing of Compressor Housings for Heavy-Duty Applications 대형 압축기 하우징에는 높은 하중을 견딜 수 있는 견고한 주물이 필요합니다. 첨단 공정으로 구조적 안정성과 안전성을 보장하므로 다양한 산업 분야에 적합합니다. 제품보기 →
용접은 부품이 너무 크거나 너무 복잡하여 한 조각으로 단조 또는 주조할 수 없거나 배치 크기가 너무 작아서 툴링을 정당화할 수 없는 경우 비용 대비 강도가 가장 좋은 경로가 됩니다. 10톤 밀 롤러의 일회성 수리에서는 용접이 모든 대안보다 성능이 뛰어납니다.
용접 제작을 통해 내마모성 오버레이가 있는 저합금 기본 강철, 압연 플레이트에 결합된 주조 허브 등 서로 다른 재료를 결합할 수 있습니다. 그러나 용접 영역은 가장 약한 연결 고리입니다. 구조용 강철의 적절한 자격을 갖춘 맞대기 용접은 일반적으로 모재 강도의 80-90%를 제공하므로 설계 시 이를 고려해야 합니다.
중장비의 경우 용접 부품은 일반적으로 마무리 가공 전에 응력이 완화됩니다. 이는 Jiangyin Huanming Machinery Co., Ltd.의 중요한 생산 단계로, 용접으로 인한 변형을 제거한 후 정밀 선삭, 보링 및 연삭을 사용하여 8미크론의 최종 공차를 달성합니다.
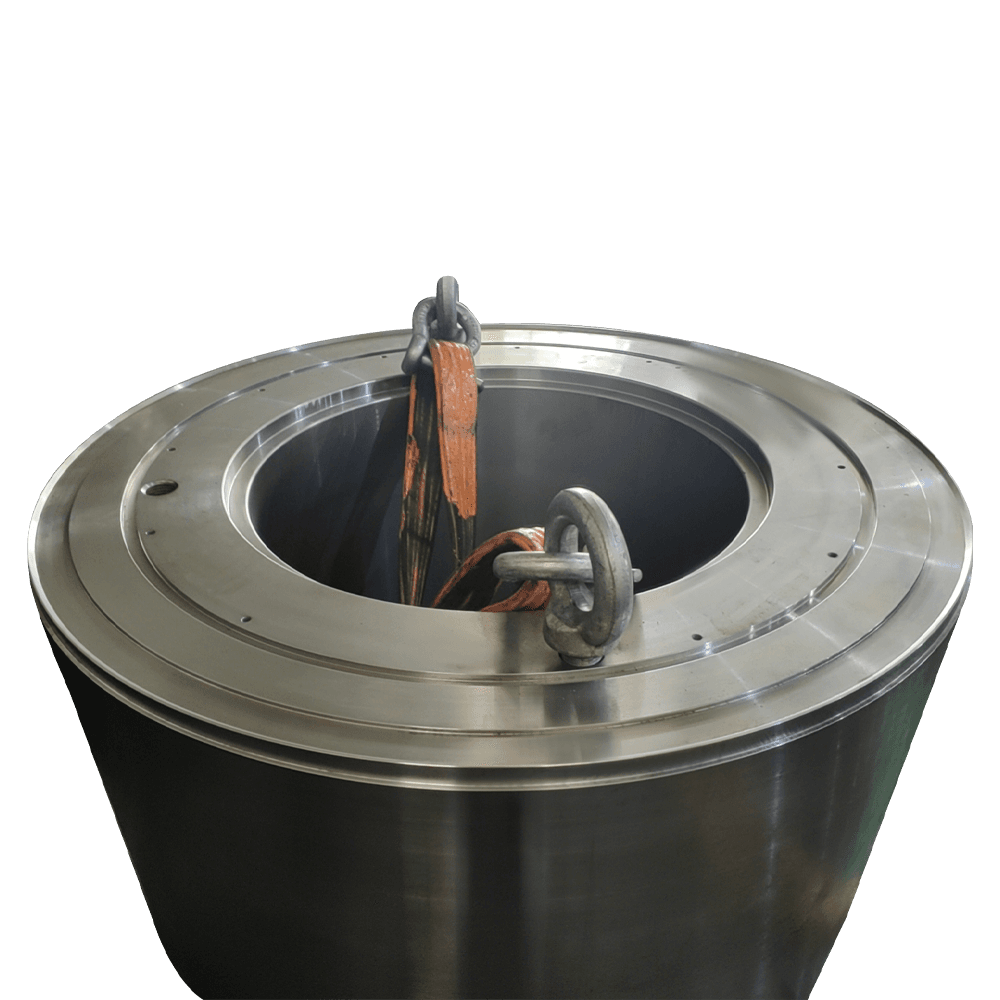 높음-Speed Transmission Gears for Precision Power Transmission 이 기어는 고강도 합금으로 제작되고 정밀 가공되어 소음과 진동을 최소화합니다. 이는 항공우주, 자동차, 건설 기계에서 효율적인 전력 전달을 보장합니다. 제품보기 →
자신의 입장에서 신속하고 방어적인 결정을 내리려면 이 4단계 프레임워크를 따르십시오. 이는 야금, 석유 및 가스, 풍력 부품에 대한 Jiangyin Huanming Machinery의 소싱 검토에 적용되었습니다.
정격이 20,000Nm이고 연간 수요가 40개인 고속 변속기 기어의 경우 폐쇄 다이 단조가 정당화됩니다. 내부 통로가 복잡하고 1,000개 주문이 필요한 주조 펌프 본체의 경우 주조가 확실한 승자입니다. 직경이 2미터를 초과하고 수량 5개를 초과하는 풍력 발전 주축 플랜지의 경우 압연판을 용접하여 제작하는 것이 유일하게 합리적인 경로입니다.
전체 결정 프로세스는 다음 기술 문서에 문서화되어 있습니다. 단조 및 주조 부품 . 특정 부품 도면의 경우 가장 빠른 경로는 다음과 같습니다. 엔지니어링 팀에 문의 로드 케이스와 목표 볼륨을 사용합니다.
단일 경로가 가장 좋습니다. 단조 부품은 고주기 피로 및 충격 하중에 대해 승리합니다. 복잡한 형상과 높은 볼륨에서는 주조 부품이 승리합니다. 용접 부품은 대형, 소량 적용 분야에 적합합니다. 결정은 형상, 부하 스펙트럼 및 배치 크기를 기반으로 합니다.
부품이 피로의 지배를 받지 않는 경우에만 가능합니다. 주조는 복잡한 형상의 경우 비용을 20~40% 절감할 수 있지만 피로한도는 25~30% 감소할 수 있습니다. 안전이 중요한 회전 부품의 경우 경로를 바꾸려면 전체 재인증이 필요합니다.
저합금강의 고품질 용접은 일반적으로 모재 강도의 80-90%에 도달합니다. 동일한 강철의 단조는 등방성이고 입자 흐름 방향으로 더 강합니다. 용접은 정적 및 저주파 하중에 적합하지만 반복 하중에 대한 피로 해석이 필요합니다.
가장 중요한 요소는 배치 크기입니다. 툴링 비용을 상각해야 하기 때문입니다. 단조 금형은 주조 패턴보다 비용이 10배 더 비쌉니다. 용접 제작에는 툴링이 필요하지 않지만 세심한 응력 완화 및 검사가 필요합니다.
 No. 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu Province, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.맞춤형 대형 구성 요소 기계식 처리 제조업체