-

+86-13404286222
-


지금 문의하십시오
+86-13404286222
지금 문의하십시오
HPGR 롤러 타이어 부품 소싱은 예비 부품을 구매하는 것보다 회전 압력 용기를 구매하는 것과 훨씬 더 가깝습니다. 고압 연삭 롤은 시멘트 또는 광물 순환의 헤드에 위치하며, 타이어는 시간당 수천 번 광석층과 만나는 유일한 구성 요소입니다. 공차를 0.2mm 벗어나 도착하거나 가공된 표면에서 멈추는 경도 맵이 있는 타이어는 공급업체의 작업장에서 실패하지 않습니다. 피드가 계속 실행되는 동안 캠페인 중간, 야간 근무에 실패합니다.
조달 팀은 펌프 하우징을 취급하는 방식으로 타이어를 취급하는 경우가 많습니다. 즉, 도면 발행, 견적 3개 비교, 배송 날짜 확인 등이 있습니다. 이 루틴은 첫 번째 타이어 세트가 예상 수명의 일부만 소비될 때까지 유지됩니다. 결과를 결정하는 변수는 첫 번째 절단이 이루어지기 오래 전에 고정되어 있으며, 여기에는 강철 청결도, 단조 감소, 열처리 깊이, 스터드 유지, 검사 범위 및 모든 것을 문서화하려는 공급업체의 의지가 포함됩니다.
HPGR 롤러 타이어 세트는 단조 또는 주조 타이어 본체, 스터드 또는 용접 하드페이싱으로 형성된 연삭 표면, 샤프트, 토크 전달 잠금 장치, 하중을 받는 롤을 위치시키는 베어링 및 하우징 그룹 등 고압 연삭 롤의 완전한 회전 마모 어셈블리입니다.
롤러 타이어는 롤러 샤프트에 장착된 교체 가능한 외부 링입니다. 이는 실제 연삭 표면을 형성하는 스터드 또는 오버레이를 포함하며 계획된 유지 관리 주기에 따라 소비 및 교환되도록 설계된 기계의 유일한 부품입니다.
롤러 직경과 특정 가압력은 30년 동안 증가해 왔으며 HPGR 롤러 타이어의 기술 진화 동일한 곡선을 따랐습니다. 즉, 더 무거운 섹션, 더 깊은 경도, 더 조밀한 스터드 패턴 및 모든 단계에서 더 엄격한 런아웃 제어입니다.
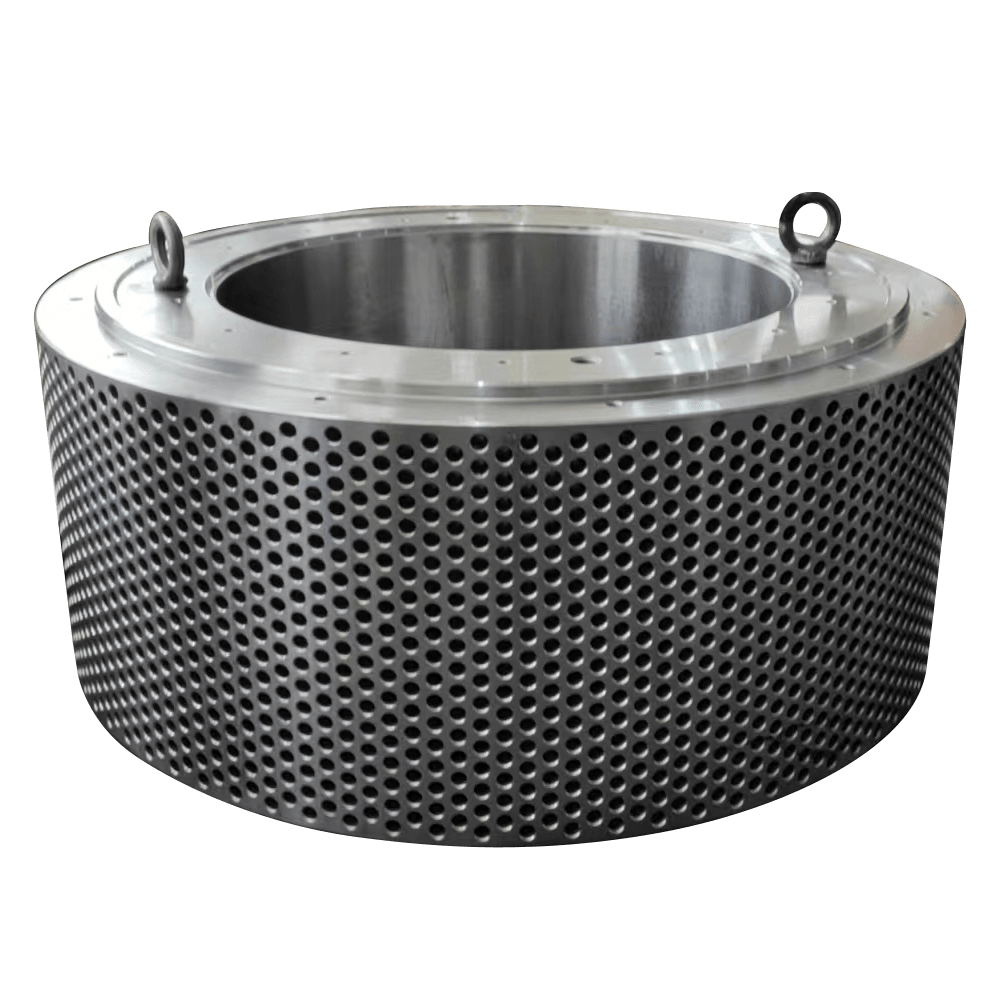 HPGR 타이어 부품 롤러 제조업체 롤러는 롤러 밀의 중요한 장비 구성 요소이며 주로 광업, 야금 산업, 화학 산업, 시멘트 기계 기계 등에 사용됩니다. 제품보기 →
대부분의 조기 HPGR 타이어 고장은 최종 가공 공차가 아닌 재료 등급, 단조 감소 및 열처리에 따라 결정됩니다. 감소가 충분하지 않은 상태로 프레스에서 나온 타이어는 나중에 열처리를 해도 제거되지 않는 중심선 편석을 수반하며, 스터드가 하중을 전달하기 시작하면 그 편석은 균열 경로가 됩니다.
두 번째로 반복되는 사양 오류는 단일 숫자로 표기된 경도입니다. 가공된 면의 340HB와 40mm 깊이의 260HB 타이어는 동일한 깊이에서 320HB를 유지하는 타이어와 완전히 다르게 작동합니다. 둘 다 들어오는 경도 검사를 통과하더라도 마찬가지입니다.
이것이 바로 자재 경로가 소싱 결정에 속하는 이유입니다. Jiangyin Huanming Machinery Co., Ltd.와 같은 공급업체는 한 지붕 아래에서 주조, 단조, 용접 및 중가공을 계속하여 열처리 중에 발견된 경도 편차와 단조 일정에 따라 취해진 시정 조치 사이의 루프를 단축합니다.
 단조 주조 부품 가공 제조업체 단조와 주조는 모두 업계에서 중요한 금속 가공 방법이며 광범위한 응용 분야를 가지고 있습니다. 그들은 측면에서 상당한 차이가 있습니다 ... 제품보기 →
스터드 타이어는 경질 암석 및 시멘트 원료 연삭을 지배합니다. 그 이유는 카바이드 스터드가 매트릭스가 마모됨에 따라 연삭 질감을 갱신하기 때문입니다. 용접 오버레이 타이어는 더 부드럽고 미세한 피드와 이미 현장에서 자격을 갖춘 용접 능력을 보유하고 있는 공장에 적합합니다.
구매 문제는 일반적으로 어떤 표면이 더 나은지가 아니라 어떤 표면이 공급 크기, 특정 압착력 및 실제로 현장에서 보유하고 있는 유지 관리 능력과 일치하는지입니다.
HPGR 롤러 타이어의 전체 배송 파일에는 재료 인증, 열처리 기록, 체적 및 표면 NDT 보고서, 치수 및 런아웃 기록, 스터드 또는 오버레이 검증 데이터 등 5가지 문서 그룹이 포함되어 있습니다.
이러한 문서를 미리 지정하는 구매 주문서가 분쟁으로 끝나는 경우는 거의 없습니다. 왜냐하면 강철이 녹기 전에 승인 기준이 합의되기 때문입니다.
타이어는 밀리미터 단위로 측정된 부하 간격 내에서 작동하고 모든 편차에 분리력이 곱해지기 때문에 런아웃과 경도 일관성이 원시 직경 정확도보다 더 중요합니다.
| 매개변수 | 공통적으로 지정되는 값 | 놓치면 어떻게 되나요? |
| 타이어 외경 | 1.0~2.4m, matched to the machine frame | 롤 간격은 시밍 없이 설계하도록 설정할 수 없습니다. |
| 최종 가공 후 방사형 런아웃 | 약 0.10mm 이하로 유지 | 고압에서의 반복 하중, 불균일한 베드 및 진동 |
| 신체 경도 | 300~380HB on the machined face | 표면 피로 및 조기 스터드 풀아웃 |
| 경도 깊이 | 30 또는 50mm로 정의된 곡선 | 연질 코어는 분리력에 따라 소성 변형됩니다. |
| 스터드 패턴 피치 | 도면에서 약 1mm 이내 | 밴드를 착용하고 얼굴 전체에 국부적인 가우징을 가함 |
| 보어와 샤프트 맞춤 | 도면으로 정의된 간섭, 손으로 맞추지 않음 | 샤프트에 크리프 현상, 키홈에 프레팅 및 균열 발생 |
하나의 품질 시스템 하에서 용융, 단조, 열처리, 표면 경화 및 최종 검사를 관리하는 공급업체는 결함에 대해 논쟁하는 대신 결함의 원인을 추적할 수 있기 때문에 자격은 카탈로그 클레임보다는 프로세스 소유권을 확인해야 합니다.
대형 타이어 소싱은 사양이 아직 공개된 상태에서 공급업체가 참여할 때 가장 잘 작동합니다. 타이어, 샤프트, 하우징이 함께 공급되는 경우에는 가치가 있습니다. 제조팀에 연락 도면, 자재 경로 및 검사 계획을 한 번에 조정할 수 있을 만큼 조기에 완료됩니다.
시멘트 원시 연삭에서 잘 지정된 스터드 타이어는 스터드에 주의가 필요하기 전에 일반적으로 8,000~12,000시간 동안 작동하며, 타이어 본체는 일반적으로 1~2회 표면 재포장 주기에 적합합니다. 경도 깊이나 런아웃 제어가 손실된 타이어는 그 시간의 절반 만에 동일한 상태에 도달하는 경우가 많습니다.
두 경로 모두 생산 중입니다. 단조 타이어는 내부 다공성을 닫고 보다 균일한 경도 반응을 제공하기 때문에 대형 고압 설비에 널리 사용되는 반면 주조 타이어는 더 작은 롤과 저압 용도로 일반적으로 사용됩니다.
경도를 단일 표면 값으로 지정하고 검사 파일을 선택 사항으로 처리합니다. 견적 단계에서 경도 곡선, 스터드 유지 테스트 및 NDT 허용 수준을 수정하는 구매자는 나중에 조기 마모로 나타날 위험을 대부분 제거합니다.
예, 일반적으로 조립 주기가 단축됩니다. 주조, 단조, 용접 및 대규모 가공 능력을 갖춘 공급업체는 대부분의 동심도 불만이 발생하는 공칭 도면이 아닌 실제 샤프트에 보어 맞춤을 일치시킬 수 있습니다.
 No. 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu Province, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.맞춤형 대형 구성 요소 기계식 처리 제조업체